2026-09-29 6
Управление качеством процесса требует преобразования требований чертежей в конкретные, выполнимые и проверяемые операции. Для таких этапов, как фиксация деталей, соединение, очистка, четкое определение условий ввода данных и моментов проверки помогает уменьшить вероятность передачи ошибок.
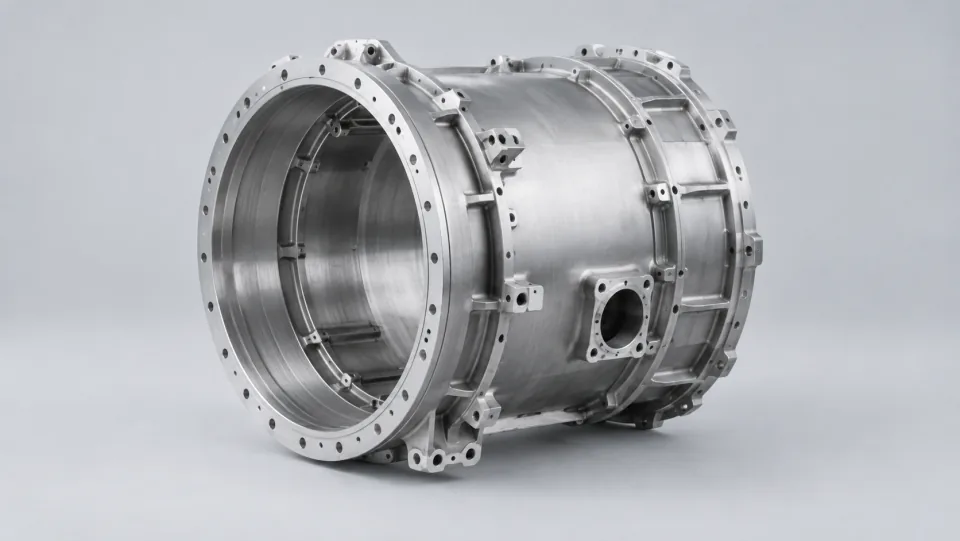
关键节点可以从失效后果和后续可发现性两个方向考虑。影响装配接口的尺寸、后续无法接近的内腔,以及连接前必须确认的表面状态,都适合在工艺评审中单独讨论。检查点应说明检查什么、由谁检查和何时允许转序。
“检查合格后转序”往往过于笼统。更清晰的描述应关联图纸特征、适用方法和记录位置,使操作人员知道需要提交什么结果。对只能在特定阶段测量的项目,应在流转文件中明确,避免错过检验窗口。
设置检查点时应考虑后续工序能否再次接近待检部位。装配后难以检查的特征,需要在遮挡或封闭前保留必要的检验记录。
多个单项尺寸分别符合要求,并不自动说明装配关系满足要求。涉及尺寸链或共同基准时,应结合整体关系评估工序能力。首件检查、过程抽查与最终复核可以分别承担不同任务,具体频次需由产品风险与工艺要求确定。
更换工装、设备或加工顺序后,原有稳定性结论未必仍然适用。可先识别变化影响的特征,再安排针对性验证。验证结果应与变更版本一并保存,使后续人员能够理解新工艺的适用条件。
假设一个组件在最终连接后无法再接近内部表面,工艺策划时就应明确封闭前的检查步骤,并把完成记录作为后续连接的输入条件。如果现场已经完成封闭却发现记录缺失,不能仅靠外部检查补上一个结论,而应评估还能采用哪些方法获得所需信息。这个过程说明,控制节点的位置和要求同样重要,检查安排必须随着产品状态变化来设计。
检查应针对具体风险并具有明确目的。重复检查同一项目,却遗漏关键阶段,未必能改善质量。合理配置检查点比单纯增加次数更重要。
工艺发生变更后,应评估受影响的工序和产品范围,确认文件更新与现场执行保持一致。