2026-09-29 3
Сварные детали из металлических листов обычно включают в себя шлифовку, обрезку, сборку и соединение. Состояние формы предыдущего этапа производства влияет на последующее позиционирование и соединение деталей.
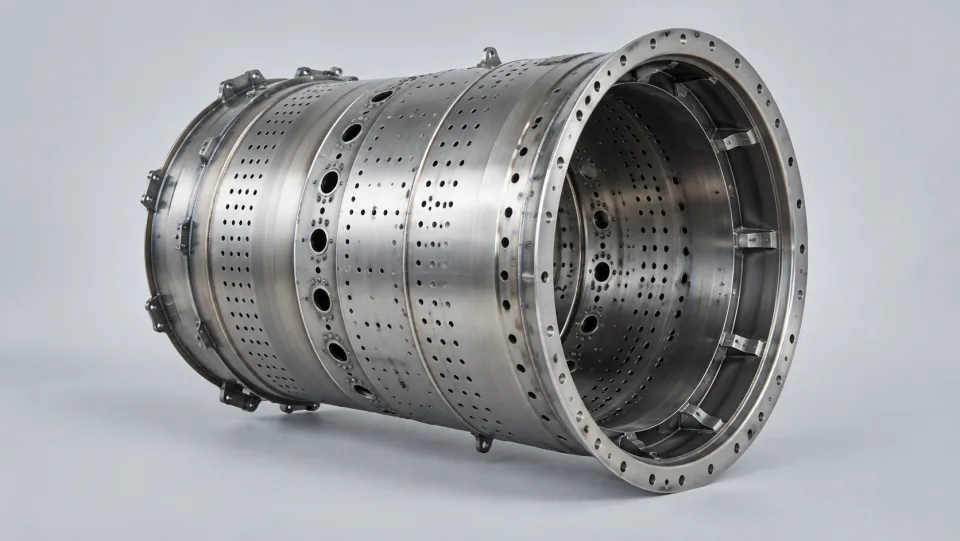
成形后的部件应依据需要检查形状与配合状态,再进入装配。若前序差异通过强制装夹暂时被掩盖,后续连接和卸夹后可能出现新的问题。因此,转序时应清楚表达部件的实际状态。
工装设计需要兼顾装入、定位、连接与取出。对于薄壁件,应明确哪些区域需要支撑,以及如何避免误装。现场使用时还应关注工装清洁和状态变化,不能将工装视为永远不变的条件。
制造组织应关注工装准备、部件配合与过程检查,避免在装配末端集中处理前序累积的差异。
连接过程可能逐步封闭某些区域。规划时可标出需要在封闭前检查的位置,让检验资源与制造节奏相配合。若错过检查窗口,事后补检可能无法获得同等信息。
试制阶段发现的配合困难、工装干涉或检测障碍,应具体记录到位置与工序。将问题转换为明确的工艺改进,比在现场临时修整更有助于稳定后续制造。
假设两个成形件需要明显外力才能进入工装,现场不应只把夹具锁紧后继续连接。可以先核查形状、方向和工装状态,确认是否存在前序差异。若问题未经分析就被固定,后续卸夹状态可能难以预测。记录配合情况并及时反馈,有助于避免把局部困难转移成更复杂的后续问题。
涉及产品状态的调整应按适用流程处理并记录。缺少记录会使后续人员无法理解实际制造过程,也难以复核调整对相邻特征的影响。
焊后检查和后续处理应依据适用要求实施,相关记录需与零件身份保持关联。