2026-09-29 4
Корпуса обычно имеют множество взаимосвязанных соединений и позиционирующих элементов. План производства должен учитывать доступность для обработки, стабильность фиксации и методы проверки качества изделий.
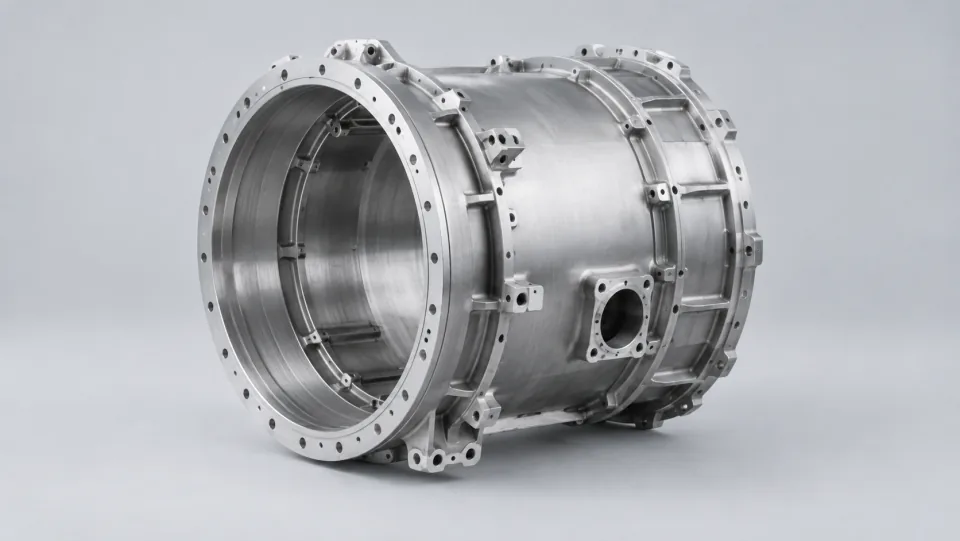
机匣的多个接口通常需要保持相互位置关系。装夹规划应先识别这些关系,再考虑定位与支撑,而不是只追求一次能够固定零件。方案应说明装夹状态与最终检测状态之间的联系。
支撑既要提供需要的稳定性,也不能妨碍加工和测量。对于结构较薄或局部刚性差的区域,应结合实际形状评估方案。工装变更后,需要检查受影响特征,而不是直接沿用原有结论。
工序之间的基准传递需要清楚记录。对易受支撑影响的结构,应在适当状态下检查关键尺寸与形状。
机匣经过不同设备或工序时,基准、保护位置与已完成特征需要清楚交接。流转记录应让下一环节理解哪些表面已经完成、哪些仍用于定位,降低重复加工或误用基准的风险。
对多个相关特征出现的偏差,可以先观察共同方向和位置关系,再核查公共基准及对应工序。测量时的支撑和程序版本也应纳入复核,避免将不同条件下的数据直接比较。
假设机匣在夹紧状态下测量符合要求,卸夹后部分形状结果发生变化,可以先核对图纸规定的评价状态,再检查支撑与定位方案。两种状态的结果并非简单互相否定,关键是明确各自代表什么。将这种差异记录到工艺评审中,有助于改善后续加工和检测的衔接。
装夹需要在定位、稳定性与零件状态之间取得合适平衡。方案应结合结构和工艺验证,不能把增加约束当作解决所有问题的通用方法。
发现偏差后,可结合加工记录与检测条件进行复核,避免将测量差异直接归因于单一工序。